Q:响应面法在水蒸气蒸馏工艺优化中相比单因素法有什么优势?
单因素法每次只改变一个参数、其余参数固定,是一种"直线思维"的优化方法。但蒸馏效率往往是多个参数的协同产物——粉碎粒度影响比表面积,浸泡时间影响细胞壁水化程度,蒸馏时间决定提取完全程度,三个因素之间存在交叉影响。例如,粉碎粒度越细,浸泡所需时间越短,蒸馏所需时间也越短——三个因素并非独立而是耦合的。单因素法看不到这种交叉效应,可能导致找到的"最优条件"并非全局最优。响应面法通过Box-Behnken或中心组合设计,同时考察多个因素的主效应和交互效应,拟合出"响应面"模型,能够精确定位全局最优条件。在一项使用那艾水蒸气蒸馏仪的优化实验中,单因素法得出最优条件为:粉碎粒度40目、浸泡时间30分钟、蒸馏时间60分钟;而响应面法得出最优条件为:粉碎粒度60目、浸泡时间15分钟、蒸馏时间40分钟——后者不仅提取效率提升8%,而且总耗时缩短了33%,充分体现了多因素协同优化的价值。
Q:使用NAI-ZLY-6F进行响应面实验设计时,因素和水平如何选择才合理?
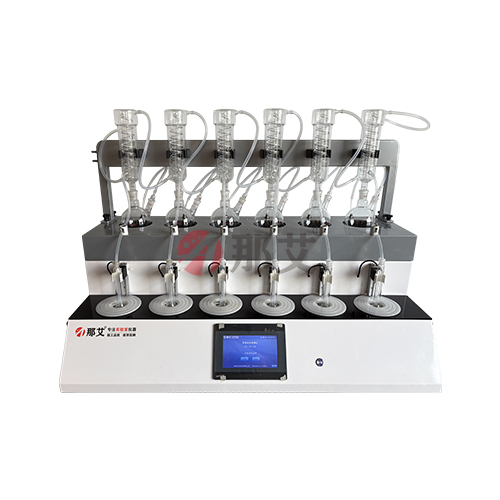
因素的选择应遵循"二八原则"——选择对响应值影响最大的前3到4个因素,同时各因素的水平范围必须基于预实验确定。预实验阶段:使用那艾水蒸气蒸馏实验设备在所有工位条件一致的设置下,对候选因素进行单因素梯度预试。例如候选因素为粉碎粒度(20目、40目、60目、80目、100目)、浸泡时间(0、15、30、45、60分钟)和蒸馏时间(30、45、60、90、120分钟),每个因素做5个水平,找出各因素对挥发油得率影响曲线的"拐点"附近区域,作为响应面设计的高低水平取值区间。正式实验阶段:使用Box-Behnken设计(3因素3水平共17个实验点,含5个中心点重复)或中心组合设计(3因素5水平共20个实验点)生成实验方案,NAI-ZLY-6F的6位并行能力使其可同时运行6个实验条件,大幅缩短响应面实验周期。上海那艾仪器可为用户提供响应面实验设计的模板和数据分析指导。
Q:水蒸气蒸馏仪的工艺优化结果如何从实验室放大到中试和生产规模?
从实验室到生产的放大核心挑战是"传质传热条件的尺度效应"。实验室蒸馏瓶容量500毫升、物料约50克,而中试设备容量可达50升至200升。放大过程中维持恒定的是挥发物的汽化特性(蒸气压与温度的函数关系),变化的是物料堆积厚度(影响蒸汽通过时的压降和沟流)和加热功率密度(大型设备的比表面积小、散热损失比例低)。放大策略:第一步在NAI-ZLY-6F上用不同装填量(50克至500克)做梯度放大预试,建立"装填量-得率"关系曲线,判断放大线性的跟踪程度。第二步在放大设备上首先维持实验室优化的蒸汽-物料比例(每千克物料对应的蒸汽流量,单位为升蒸汽每千克样品),而非直接套用实验室的加热功率值。第三步在放大设备上做3至5批次微调,找到适合该规模的最优参数。那艾水蒸气蒸馏法装置的精确功率调节和流量稳定特性使实验室到中试的参数转移具有较高的预见性。