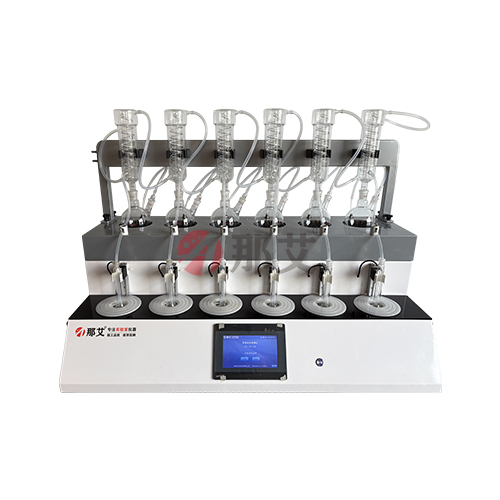
Q:水蒸气蒸馏仪玻璃磨口粘死的原因是什么?如何预防和解决?
磨口粘死是蒸馏玻璃器件的"常见难题",成因是磨口面之间的微观真空或化学粘结。机理上——高温蒸馏后磨口内残留的微量挥发物冷却后固化或聚合,像胶水一样将两个玻璃磨口面粘在一起;或者蒸馏过程中磨口温度高、内部空气膨胀,冷却后内部形成负压,大气压将磨口紧紧压在一起。预防措施:蒸馏前在磨口上涂抹薄薄一层高真空硅脂形成"隔离膜",硅脂的耐温可达到250摄氏度以上且化学惰性不参与蒸馏反应。如果已经粘死了,修复方法按从轻到重尝试:先用木槌或橡胶锤沿磨口外壁轻轻敲击震动,震松固化层;无效则用热风枪(或吹风机开到最热挡)对磨口外壁均匀加热30至60秒,外壁热膨胀快于内壁可使间隙增大从而松脱;再无效才考虑将磨口部分浸泡在渗透油中过夜。严禁使用蛮力拧转——玻璃的抗扭强度远低于抗压强度,蛮力拧转极易导致玻璃件破裂和伤人。那艾NAI-ZLY-6F标配高真空硅脂,建议每10次蒸馏后重新涂抹来保持最佳防粘效果。
Q:冷凝管在使用中出现渗水或裂痕应该继续使用还是立即更换?
冷凝管一旦出现裂痕——无论裂痕多小——必须立即停用更换,这是零容忍的安全红线。冷凝管在工作时处于冷热交变状态:内管通100摄氏度蒸汽、外管通5至15摄氏度冷却水,内外壁温差可达80摄氏度以上,玻璃受热膨胀不均导致的拉应力集中在裂纹尖端,每一个冷热循环都可能使裂纹扩展。某次看似正常的蒸馏中,裂纹可能突然贯穿管壁,导致高温蒸汽从裂纹喷射而出,如果此时操作人员正对着设备操作可能造成面部烫伤。此外,外管水套内的冷却水也可能通过裂纹进入内管污染馏出液,导致实验结果作废。那艾水蒸气蒸馏装置的冷凝管在出厂前都经过压力测试和外观透光检查,但在使用过程中因磕碰或极冷极热的急变仍可能出现损伤。建议每次蒸馏前花5秒快速目视检查冷凝管水套和蛇形管内管有无可视裂纹,发现问题立即更换。上海那艾仪器的售后渠道提供原厂玻璃组件的快速快递更换服务。
Q:那艾水蒸气蒸馏法装置若出现蒸汽压力不稳定的现象,排查思路是什么?
蒸汽压力不稳定是多种潜在问题的共同表现,排查应从简单到复杂逐层深入。第一层:水位——蒸汽发生器中水位过低或过高均会导致蒸汽输出不稳定,最佳水位为腔体容量的60%至70%,补水至安全线后重新运行。第二层:管路——检查从蒸汽发生器到各蒸馏工位的蒸汽管路是否有打折、压扁或接口松动漏气,管路弯折会像水管被踩住一样阻碍蒸汽流量。第三层:密封——各磨口接口和硅胶管连接处是否密封良好,接口漏气会使蒸汽"偷偷溜走"而非进入蒸馏瓶中。第四层:加热体——如果上述排查均正常但蒸汽压力仍不稳定,可能是加热体表面积聚了水垢导致热传导不均匀,此时需进行除垢处理。第五层:温控系统——若除垢后仍未改善,需检查温度传感器是否有污染或漂移。该水蒸气发生器的模块化设计使以上排查从外到内逐步深入,大部分问题在前三层即可定位和解决。