Q:水蒸气蒸馏仪开机后蒸汽发生器不产汽或产汽量明显不足,如何逐步排查?
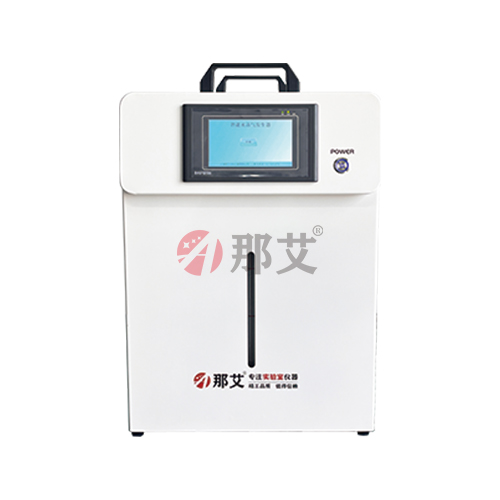
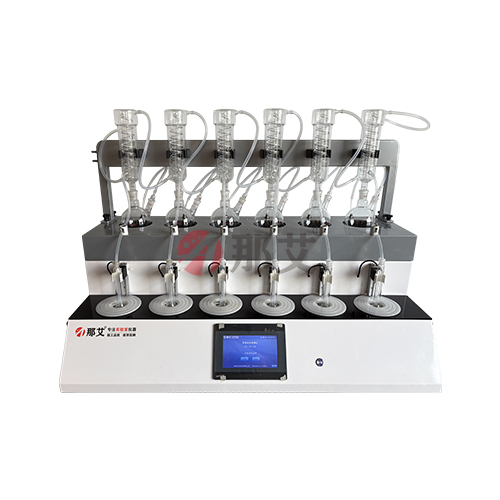
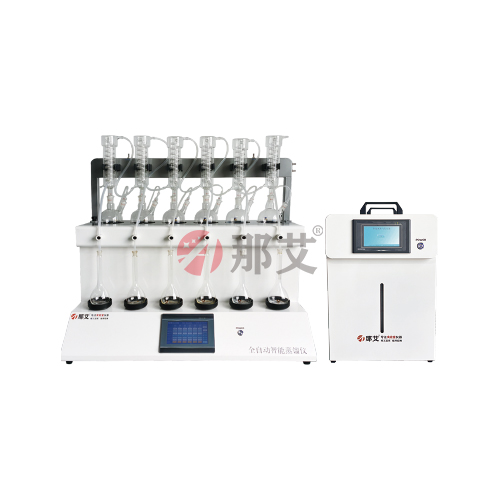
(以那艾水蒸气发生器为例)蒸汽发生器不产汽或产汽量不足是水蒸气蒸馏装置最常见的故障之一,按以下五步逐级排查。第一步——电源与开关检查:确认电源线插头牢固、设备总电源开关处于"ON"位、急停按钮未处于按下状态(顺时针旋转急停按钮使其弹出复位)。排除电源问题后进入第二步——水位检查:打开蒸汽发生器加水口,观察水位是否低于最低液位线。NAI-ZLY-6F内置液位开关保护——当水位低于10mm时加热系统自动锁死,加水至标准液位后系统自动解锁。第三步——温度设定确认:检查PID温控面板的设定温度是否在100-105摄氏度区间,若误设为室温或低于沸点则不会加热产汽。第四步——加热元件检查(需断电操作):用万用表测量蒸汽发生器电热管的直流电阻值——正常值应在22-26欧姆(2000W/220V),若电阻值为无穷大说明电热管已断路烧毁,需更换同规格电热管组件。第五步——固态继电器(SSR)诊断:若温度设定正常、电热管完好但仍不加热,将PID控制器设为手动输出模式,用万用表交流电压档测量SSR输出端——若无220V输出则SSR已损坏,更换同型号SSR(推荐品牌:Omron G3NA系列,控制电压DC 3-32V,负载电流25A以上)。那艾仪器售后团队可提供远程视频指导完成上述排查过程。
Q:蒸馏过程中冷凝管出口有大量未冷凝蒸汽逸出("跑气"),冷凝回收效率大幅下降怎么办?
"跑气"即冷凝管未能将馏出蒸汽全部冷凝为液体,造成目标成分以气态形式逃逸。排查步骤为:首先检查冷却水的进水温度和流量——冷却水温度必须低于25摄氏度,夏季自来水温度偏高的地区需配合冷却水循环机将进水预冷至15-20摄氏度;冷却水流量应不低于3L/min,可通过观察回水管的出水是否连续有力来判断。若冷却水条件正常而跑气依旧,进一步检查冷凝管是否结垢——长期使用含钙镁离子较高的自来水会在冷凝管内壁形成水垢层,热阻增大约30%-50%,冷凝效率大幅下降。除垢方法:以10%柠檬酸溶液在冷凝管夹套中循环浸泡2小时(需拆卸冷凝管离线进行),再用去离子水冲洗至流出液pH中性。如果上述两个因素排除后跑气仍然存在,需检查蒸汽流量是否过高——超过8L/h时冷凝管换热能力不足导致未冷凝损失,将蒸汽流量调至4-6L/h的中等范围。那艾NAI-ZLY-6F水蒸气蒸馏仪的PID蒸汽流量调节功能可在操作面板上实时调整流量。
Q:水蒸气蒸馏出的挥发油收集体积远低于预期(出油率低),可能的原因有哪些?如何系统性地排查和解决?
出油率偏低涉及样品、参数和设备的三个层面。样品层面——首先确认样品挥发油的真实含量:批次间药材或天然产物的挥发油含量天然波动可达20%以上(如不同产地的薄荷挥发油含量在0.5%-1.5%之间),用标准品对照验证排除样品本身含量低的因素。同时检查粉碎粒度——粒度过粗(>1mm)会导致挥发油难以从植物组织内部扩散逸出,应粉碎至24-65目;但粉碎后存放超过30分钟挥发油氧化损失可达10%-15%,建议粉碎后立即蒸馏。参数层面——重新评估蒸汽流量和蒸馏时间是否匹配:蒸汽流量过低(<2L/h)气提作用不足,蒸馏4小时后仍有大量挥发油残留在样品中;可通过延长蒸馏至6小时或提高蒸汽流量至5-6L/h进行优化。设备层面——检查蒸馏瓶与冷凝管之间的磨口连接是否完全密封:使用硅脂均匀薄涂磨口接触面增强气密性,微小的接口缝隙会导致含挥发油的蒸汽从缝隙泄露而非全部进入冷凝管。另一个常被忽略的因素是挥发油收集管的刻度是否准确——用微量注射器和去离子水在20摄氏度下逐点验证刻度精度,避免因收集管刻度偏差导致的系统读数误差。上海那艾仪器在NAI-ZLY-6F出厂时提供完整的出油率验证报告,用户可在新机安装完成后的首次蒸馏中使用内标法自行复验。