Q:水蒸气蒸馏仪的蒸馏效率逐年缓慢下降(非突发致命故障),如何定位根源和恢复性能?
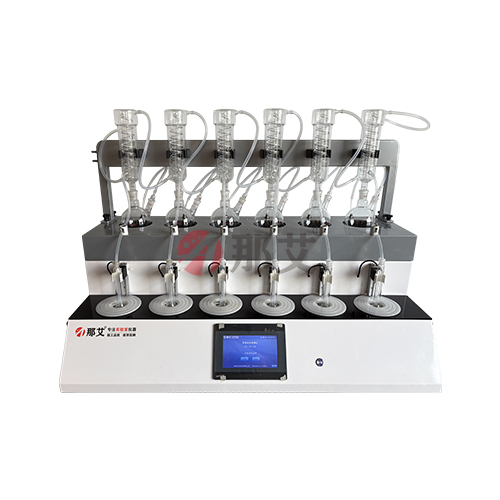
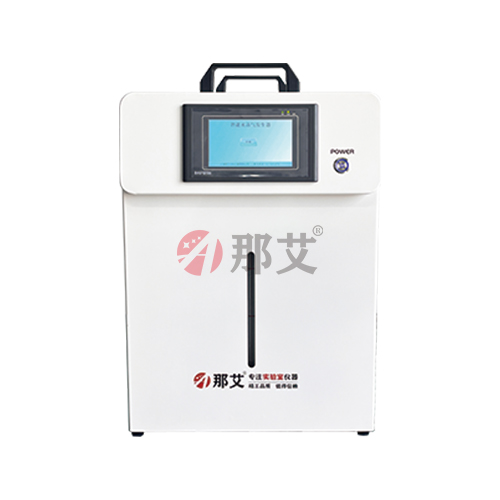
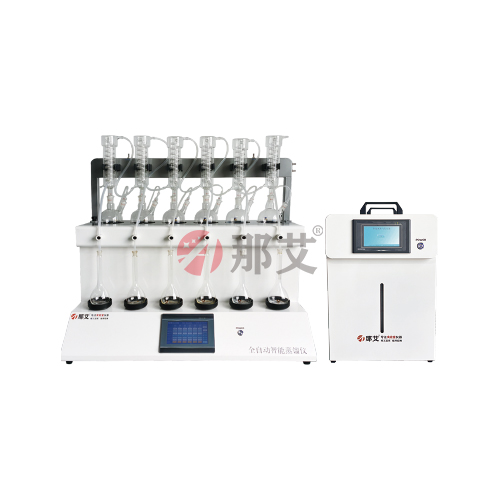
(以那艾水蒸气蒸馏实验为例)蒸馏效率渐进式下降涉及设备老化、耗材衰减和操作习惯的多因素叠加。诊断路线图共三层。第一层排除简单因素(10分钟内可完成):称量去离子水实际输出验证蒸汽流量计准确性——用量筒在蒸汽出口接取60秒内输出的蒸汽冷凝水推算体积、与设定值对比——偏差超10%说明流量计需校准。同时检查蒸汽管路保温层——保温层破损脱落会导致沿途散热增加5-15%,管内蒸汽部分冷凝为水降低有效蒸汽输出量。第二层诊断设备组件性能衰减(30分钟内可完成):加热管表面积垢——即使使用去离子水也会发生矿物沉积,积垢导致热阻增大、同等功率下管内外壁温差增大。用功率计测量实际消耗功率——NAI-ZLY-6F单管额定2000W±200W,偏差超10%说明加热管进入老化衰减周期需更换新加热管恢复性能。冷凝管结垢程度评估——将冷凝管拆下透光观察,夹套内壁见不透明白色矿物沉积层即为结垢,需柠檬酸浸泡除垢。第三层操作维度分析(回顾近3个月使用日志):检查蒸汽流量设定是否被逐渐调高——操作人员感知蒸馏速度下降后习惯性调高蒸汽流量以维持出油速度——这补偿了设备衰减但增加运行成本。将蒸汽流量恢复为标准设定值后若蒸馏效率明显下降即证实设备性能衰减,需针对性维修。
Q:水蒸气蒸馏仪出现"蒸汽带水"——蒸汽管路中有可见液态水间歇喷入蒸馏瓶——的根因和解决方案?
根因一——蒸汽发生器水位过高:加水超过最高液位线时(NAI-ZLY-6F最高液位线标记在距发生器顶部约60mm处),沸腾气泡将液面拱高并进入蒸汽出口管路。解决方案:排掉过量水使水位恢复至标准中位线。根因二——发生器内部暴沸:去离子水纯净度过高缺乏微气泡核——往发生器中加入陶瓷沸石提供稳定成核位点是最经济的有效方案。若加沸石后仍暴沸则检查PID参数是否过于激进——将PID比例带宽从默认10摄氏度增大至15摄氏度、积分时间从60秒增至120秒,施加减缓升温速率策略使沸腾更平稳。根因三——蒸汽管路坡度不够或存在下凹弯折:设计规范要求管路应从发生器出口到蒸馏瓶入口保持连续上坡(至少5‰坡度),确保管内冷凝水能自动借重力回流至发生器而不会积聚。检查管路全程——若有局部下凹或水平段,冷凝水在该处积聚后在后续气压推动下被一次性冲入蒸馏瓶形成"蒸汽带水"。那艾水蒸气蒸馏装置安装时需严格保证管路上坡规范——必要时在管路最低点加装自动疏水阀。
Q:水蒸气蒸馏仪玻璃组件的日常故障——冷凝管碎裂、蒸馏瓶磨口卡死——如何快速解决和预防?
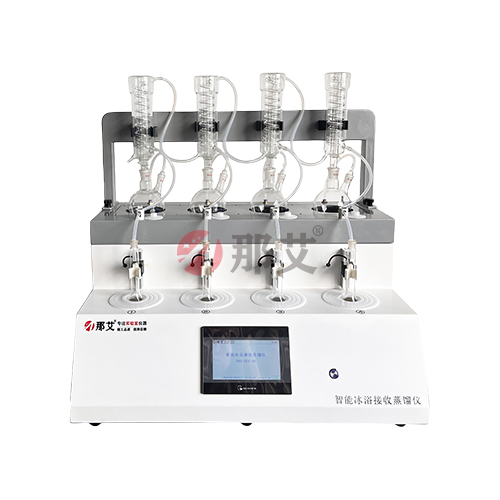
冷凝管碎裂——最常见原因为蒸馏结束后立即拧卸磨口连接——高温玻璃的热膨胀使磨口处于紧配合状态,强行拧动导致应力集中碎裂。正确操作:关闭蒸汽阀后自然冷却15-20分钟至外壳约50摄氏度以下再拧卸。次常见原因为冷却水橡胶管老化僵硬——水泵开启时管路振动传递给冷凝管侧口短管、日积月累的反复振动引发高剪切应力断裂。预防措施:每12个月更换冷却水软管并不过紧固定在支管上——保留适当余量吸收振动。蒸馏瓶磨口卡死——长期蒸馏后锥形磨口因挥发油聚合产物固化而卡死。紧急拆卸技巧:先将组件卸下主机,磨口部位在超声波清洗机中用乙醇清洗30分钟——超声和溶剂联合松解脱除聚合产物。若仍未松动——采用热胀冷缩法:用电吹风加热外部磨口约60秒使其略胀大,同时用湿冷毛巾包裹内部磨口使其略收缩——利用温差产生的微量尺寸差解除卡死。切忌暴力敲击——高硼硅玻璃为典型脆性材料,敲击力的应力集中会在不可见位置产生微裂纹导致后续突然碎裂。那艾水蒸气蒸馏装置使用手册中专设"玻璃组件安全操作指引"章节详细介绍上述拆卸技术。