Q:为什么推荐在水蒸气蒸馏中采用"梯度蒸汽流量"——先高后低——的策略?如何针对不同类型挥发油设计梯度方案?
梯度蒸汽流量策略的理论基础是挥发油成分按沸点分布的"快-慢"释放动力学。在蒸馏的前30-60分钟,样品中低沸点的单萜类化合物(沸点150-180摄氏度)和部分倍半萜烯(沸点200-250摄氏度)快速随蒸汽蒸出——此阶段蒸馏速率取决于蒸汽的气提效率,提高蒸汽流量(6L/h)能显著加速提取。在蒸馏的中后期(60分钟以后),高沸点的倍半萜醇、芳香族化合物(沸点250-300摄氏度以上)开始从植物组织深层扩散至颗粒表面——此阶段蒸馏速率受制于扩散而非气提效率,增大蒸汽流量无助于加快提取,反而因蒸汽偏流和增加冷凝负担而降低整体效率。推荐的两段梯度方案:前60分钟蒸汽流量6L/h——快速提取易挥发组分;第61分钟起降至4L/h——维持持续气提但不过度消耗能源。对于含大量挥发性单萜的样品(如薄荷),前段可缩短至30分钟,因低沸点组分在最初30分钟已蒸出总量的85%以上;对于以倍半萜为主的样品(如生姜),前段与后段时间比应为1:3——分4小时中前1小时高流量、后3小时中低流量。
Q:水蒸气蒸馏过程中可实施哪些实时过程监控技术来判断蒸馏终点或调整参数?
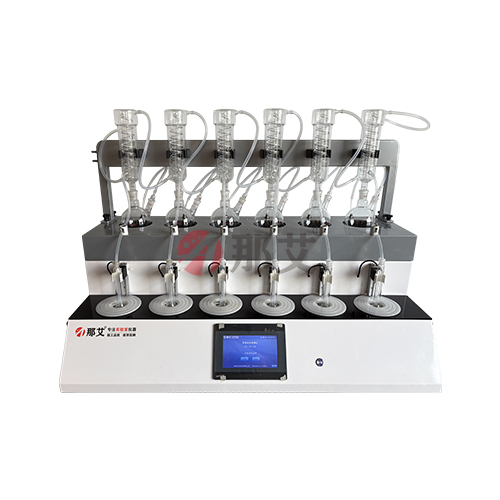
三种实时过程监控技术。第一——出油量-时间曲线的实时绘制与一阶导数监控。在蒸馏的第1、2、3、4、5、6小时分别读取挥发油收集管中的累计出油量并绘制曲线——当曲线一阶导数(即出油速率、单位mL/h)趋近于零时(具体判定:连续两个采样点的出油速率<0.05mL/h),可判定蒸馏已达终点。那艾NAI-ZLY-6F操作面板可设定计时器每30分钟提醒操作人员读取和记录出油量。第二——冷凝管出口液滴频率的声学监控。在正常蒸馏状态下,冷凝管出口液滴滴落频率为每秒1-3滴;当出油接近终点时液滴频率下降至每2-3秒1滴。利用麦克风传感器将液滴声信号采集放大并转换为液滴频率实时显示在显示屏上——实现不需要人工读取的蒸馏进度半自动化监控。第三——蒸汽管路沿线温度红外热像检测。使用手持式红外热像仪沿蒸汽管路扫描——正常状态下管路沿程温度梯度均匀(从蒸汽发生器出口约100摄氏度降至蒸馏瓶入口约98-99摄氏度);一旦发现局部降温点(如蒸汽管路上某处的表面温度比其他位置突然降低5摄氏度以上)即说明该处保温层破损或管路结水,需在蒸馏结束后维修。
Q:粉碎粒度与蒸馏回收率之间的关系是否存在最佳粒度?粒度分布如何影响蒸馏动力学?
粉碎粒度与蒸馏效率之间存在最优粒度窗口而非单调关系。实验数据显示粉碎至40-65目时蒸馏回收率最高。粒度过粗(>24目)时挥发油从颗粒内部扩散至表面的路径过长,蒸馏4小时后仍有20%-30%挥发油残留在样品残渣中。粒度过细(<100目)时出现三种负面影响:第一——堆积密度增大、颗粒间间隙剧减,蒸汽被迫沿阻力最小的路径形成"沟流"绕过大部分样品——有效气-液接触面积下降;第二——超细粉末被上升蒸汽气流夹带进入馏出液污染挥发油(物理夹带而非气态蒸馏);第三——粉末吸水膨胀后形成糊状浆料,内部产生大量封闭孔隙——封闭孔隙内的挥发油分子无法接触到上升蒸汽而被"锁定"在浆料中无法蒸出。因此最适粉碎粒度为40-65目——颗粒足够小使扩散路径在1-2小时内可走完全程,同时颗粒间隙充足保持蒸汽在蒸馏瓶中均匀分散。在操作中粉碎后须用标准筛逐批检查——保证95%以上的粉末在目标目数范围内(通过40目但截留在65目上)。那艾水蒸气蒸馏装置的使用说明中提供了标准筛组合建议方案。